 当前位置:
自动送料螺母枪操作要点:通孔与盲孔拉帽加工要求
通孔和盲孔(闭口)是拉铆螺母最常见的两种端部结构,加工要求和操作细节不同。现场出现的鼓包不均、螺杆退不出、渗漏等问题,很多源于把两者混用或没按要求加工预制孔。比速迪把操作要点和加工要求整理成可直接培训高节拍专线工人的版本。
一、通孔型与盲孔型的差异
双马达工作原理:送料与拉铆并行
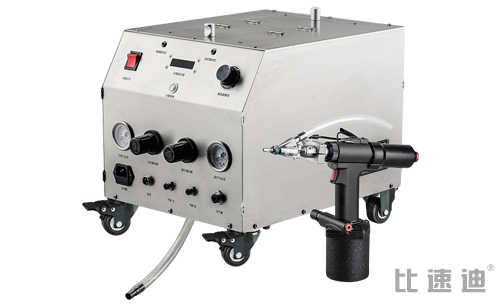
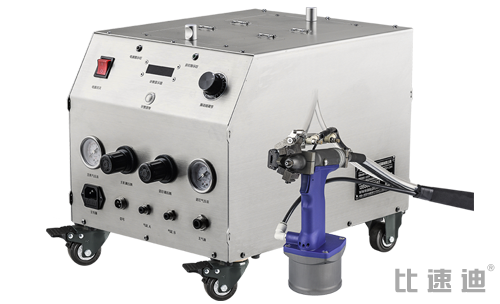
全自动螺母枪在常规拉铆动作基础上增加了自动送料:振动盘或料仓把螺母排序,经流道送到枪头,双马达中一个负责送料对位、一个负责旋入拉铆和反转,螺母自动整列、自动输送、自动拉铆,工人只需对准点位扣动。双马达让送料和拉铆并行,单钉节拍稳定在约80次/分钟,不受工人手速影响。理解这套原理,就能明白为什么送料流道、振动盘和螺杆的状态直接决定节拍。
用真实工件验证节拍和良率
样本上的节拍不等于产线上的节拍,真正决定产能的是连续送料不卡钉时长和良率。比速迪建议量产前用真实板厚、真实规格做连续打样:测单钉耗时、单件工时、卡钉频次和鼓包合格率,确认通孔、盲孔、不同板厚下都能稳定成型。双马达参数、行程和拉力在试机时调好,首件确认螺纹通止和鼓包后再批量,让节拍数据建立在合格铆点之上,而不是用不良换速度。
连续节拍下的质量验证
高节拍意味着单个缺陷会被快速放大,首件和巡检必须更严格。比速迪建议开机首件做螺纹通止、鼓包外观、拉拔和扭矩测试,确认双马达铆接扭矩与送料节拍同步;连续生产中按固定时间间隔抽检,通孔盲孔分开流道、错料由流道防错。把拉力、行程、节拍参数固化,换规格复位后重做首件。把质量验证嵌入节拍,才能在追求速度的同时保持稳定良率。
| 对比项 | 通孔型(开口) | 盲孔型(闭口) |
|---|---|---|
| 结构 | 杆部贯通,螺杆拉铆时可从尾端穿出 | 尾端封闭成圆顶,螺杆不穿出 |
| 预制孔 | 按规格表加工圆孔或六角孔 | 同样按规格表,对孔径公差更敏感 |
| 密封性能 | 不防渗漏 | 封闭端防液体、潮气通过,可用于液气密部位 |
| 典型用途 | 机柜、支架、家电内部件等普通连接 | 水箱、油箱、管路、户外柜体、底盘件 |
| 检验重点 | 鼓包、螺纹通止、板面 | 除上述外还要检查封闭端有无击穿、渗漏 |
二、预制孔与板厚要求
拉帽外径D与安装孔直径d、板厚G是一一对应的,每种规格样册都给了推荐孔径和板厚范围。加工时注意:孔径按推荐值控制,过大螺母松动跟转、过小装不进或鼓包异常;同一螺母适配的板厚有上下限,叠层总厚度要落在区间内;六角孔的六方尺寸和方向要准确,建议用专用冲头;孔周边不得有毛刺、明显塌角和焊接飞溅,否则贴合不实。设备只负责稳定拉铆,孔不合格无法靠设备弥补。
三、标准操作步骤
1)选装与螺母规格一致的螺杆和铆头,确认枪型切换到对应程序;2)螺母自动旋到螺杆上(手动款则用手旋到位);3)枪头与板面垂直,把螺母插入预制孔并贴紧,不能斜插、不能留缝;4)启动拉铆,设备自动完成拉动鼓包、定型和螺杆反转退出;5)目视检查鼓包与板面,用对应螺丝或通止规检查螺纹;6)盲孔件额外确认背面封闭端完好。整个过程中“垂直、贴紧、不晃枪”是三个基本动作要求。
四、首件检验与过程抽检
每班开机、换螺母批次、换规格或换工人后,第一件必须做首件确认:连续铆3-5个,检查鼓包是否对称、板面有无凹陷、螺纹通止是否合格,盲孔件做渗漏或封闭端检查;批量生产按固定间隔抽检,并做必要的拉拔/扭矩测试。发现单件异常立即停机,按故障表排查,常见故障见自动螺母枪常见故障与安装问题排除。
五、常见操作缺陷与预防
| 缺陷 | 原因 | 预防 |
|---|---|---|
| 鼓包偏斜、螺母歪 | 斜枪、孔大、未贴紧 | 垂直贴枪,控制孔径,用定位治具 |
| 板面压伤凹陷 | 铆头不符、拉力过大、沉孔过深 | 换匹配铆头,调行程拉力,校验沉孔 |
| 盲孔端击穿渗漏 | 拉力过大、板厚超下限、规格错 | 按板厚选型,首件做渗漏检查 |
| 螺杆退出带伤螺纹 | 螺杆磨损、未定型就退出 | 更换螺杆,确认拉铆行程完整 |
操作要点 FAQ
通孔盲孔常见问题
螺纹规格相同一般可用同一螺杆,但铆头和程序按类型确认,盲孔行程设定不同,全自动设备换型要做首件并复测节拍。
必须贴紧板面,封闭端才能正确成型并保证密封,留缝会造成鼓包不到位和渗漏隐患,高节拍下尤其要靠治具贴紧。
看三点:枪是否垂直板面、铆头是否贴紧、拉铆时枪是否晃动,全自动设备多由治具保证,厂家培训时会逐项带教。
用真实板厚样片连续试铆,做螺纹通止、外观和拉拔/扭矩测试,盲孔件加做渗漏验证,确认节拍稳定后再批量。
通孔盲孔工艺拿不准?上门试铆
厂家可带机用客户工件现场验证成型与密封,咨询电话 13556668682。
六、定位治具与防错措施
批量生产中,孔位一致性靠治具保证:门板、安装板等规则件建议做定位治具或仿形工装,工件放到位后孔位与枪头自然对正,工人只需贴枪启动,既防斜铆又降低劳动强度;多螺母规格混线的工位,可在螺杆、铆头和料盘上做颜色或标识区分,换型按检查表逐项确认,防止通孔盲孔混料、M5/M6混装。叠层板连接要确认两层孔同轴、叠合面贴紧,间隙会让鼓包成型在缝隙中造成松动;盲孔件建议在治具上增加背面支撑,避免封闭端成型时板面变形。
封闭端和开口端肉眼可辨,建议分规格料盒存放并做标识,全自动送料不同规格用独立流道,首件和换型由班组长复核,从流程上防错。
延伸阅读:拉帽种类与选型对照 · 保养项目与易损件说明 · 自动送料螺母枪
 上一篇